


Машины для выдувного формования ПЭТ
Машины для выдувного формования ПЭТ: высокоскоростные-линейные и системы подогрева большой-мощности
Машины для выдувного формования ПЭТ (SBM) производят прозрачные, легкие и жесткие пластиковые контейнеры с помощью двухэтапного-процесса предварительного нагрева. Преформы, отформованные методом холодного литья-, подаются в печи с инфракрасным нагревом, подвергаются термической обработке до температуры ориентации (от 90 C до 115 C), растягиваются по двум осям с помощью механических стержней и расширяются с помощью сухого сжатого воздуха-высокого давления (от 2,8 до 3,5 МПа) в прецизионные алюминиевые или стальные формы-.
Двухэтапные-выдувные машины с линейным подогревом обеспечивают эксплуатационную гибкость, более низкие затраты на замену оснастки и модульное обслуживание по сравнению с ротационными системами. Линейные установки поддерживают производительность от 1000 бутылок в час (BPH) до 12 000 бутылок в час для стандартных размеров горлышка (от 28 до 38 мм PCO/1881/1810) и объемов контейнеров от 50 мл до 20 литров.
Для предприятий по переработке упаковки B2B и линий розлива напитков оценка оборудования проводится по четырем техническим параметрам:
Производительность и кавитация:Производительность на полость в час (обычно от 1000 до 1500 бутылок в час на полость для линейных машин) и стабильность шага полости.
Энергетический менеджмент:Эффективность инфракрасного нагрева, циркуляция воздуха в духовке и эффективность рекуперации воздуха под высоким-давлением (снижение энергопотребления компрессора до 30 %).
Размерная последовательность:Однородность толщины стенок, устойчивость к растрескиванию при базовом напряжении-под давлением CSD (газированных безалкогольных напитков) и вертикальность горлышка.
Механическая надежность:Усилие зажима формы (запорный механизм с тумблерным/гидравлическим/сервоприводом-) для предотвращения образования вспышки формы под высоким давлением выдувания.


Ключевые особенности продукта
Механическое движение с сервоприводом-приводом
Система растяжения: Приводится в действие независимыми серводвигателями, обеспечивающими точную скорость растяжения до 1,8 м/с, обеспечивая однородность-толщины стенок вдоль профиля бутылки.
Механизм зажима формы: механическая система фиксации формы высокой-жесткости, синхронизированная с сервоуправлением, предотвращает открытие формы при выдувании под высоким-давлением 3,5 МПа, устраняя видимые линии швов.
Прецизионное термическое регулирование
Модули инфракрасных ламп: коротковолновое-проникновение ИК-излучения обеспечивает равномерный температурный градиент по стенкам преформы толщиной до 4,5 мм.
Защита горловины с воздушным-охлаждением: каналы принудительного-воздушного охлаждения изолируют горловину преформы от радиации, сохраняя допуски на горловину для защиты от утечек-укупорки.
Интеграция рекуперации пневматической энергии
Система рециркуляции воздуха: двух-клапанный коллектор собирает отработанный воздух от продувки под высоким-давлением (от 3,0 до 3,5 МПа) и перенаправляет его в контуры управления с низким-давлением (от 0,8 до 1,0 МПа) или ступени предварительной-продувки, сокращая общее потребление сжатого воздуха на 15–30 процентов.
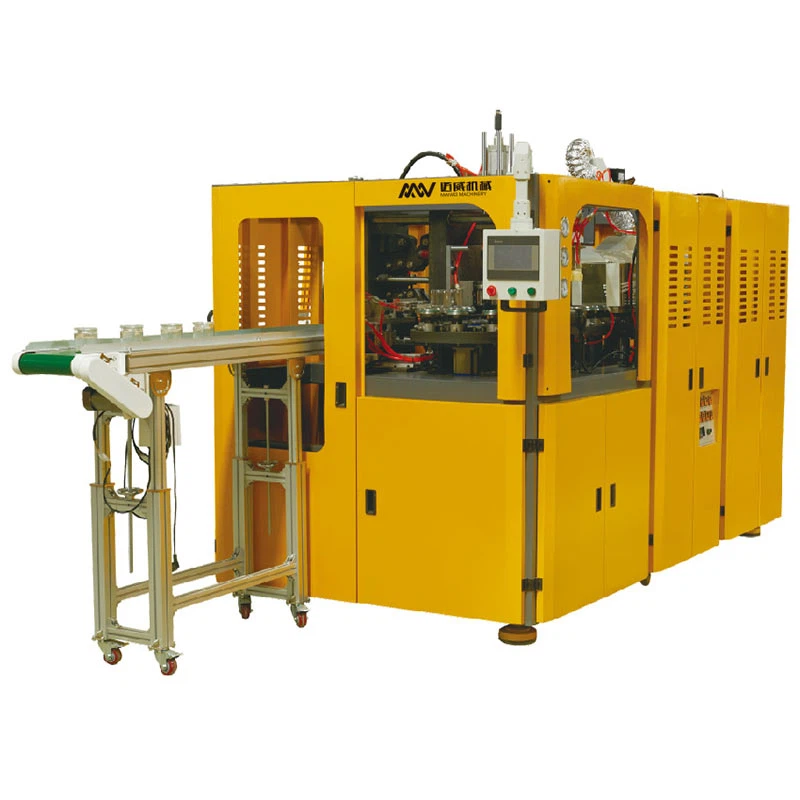
Типы и конфигурации продуктов
Оборудование для выдувного формования линейного ПЭТ подразделяется на три основных конструктивных варианта в зависимости от уровня автоматизации, объема контейнера и геометрии горлышка:
|
Тип машины |
Диапазон полостей |
Диапазон объема контейнера |
Целевая скорость производства |
Основное приложение |
|
Высокоскоростная-полностью автоматическая линейная серия |
От 2 до 8 полостей |
от 50 мл до 2,0 л |
от 2400 до 12 000 бутылок в час |
Бутилированная вода, газированные напитки, соки, косметика, средства личной гигиены |
|
Серия большого-галлона/большого-формата |
от 1 до 2 полостей |
От 5,0 до 20,0 л (от 3 до 5 галлонов) |
от 400 до 1200 бутылок в час |
Пищевое масло, охладители воды, химические бочки |
|
Полу-серия с продувкой с подогревом |
От 1 до 4 полостей |
от 50 мл до 20,0 л |
От 600 до 1600 бутылок в час |
Мелкие партии, банки с широким-горлом, специальная упаковка на заказ |
Структурные и приводные конфигурации
Электрический сервопривод против пневматического привода:Механизмы растяжения-привода формы и механизма переключения формы обеспечивают точное позиционирование в пределах +/- 0.1 мм, стабильное время хода, более низкий уровень шума и меньший риск загрязнения масла по сравнению с пневматическими или гидравлическими эквивалентами.
Архитектура системы отопления:В печах для подогрева используются коротковолновые-инфракрасные лампы с независимой многозонной-регулировкой температуры (до 8 вертикальных зон) и охлаждающие вентиляторы для предотвращения деформации шейки преформы во время термализации.
Ключевые характеристики
|
Параметр спецификации |
Серия высокоскоростных-маленьких бутылочек (от 2 до 8 гнезд) |
Серия большого-формата (от 1 до 2 гнезд) |
Серия банок с широким-горлом (от 2 до 4 ячеек) |
|
Максимальный объем контейнера |
2.0 L |
20.0 L |
5.0 L |
|
Максимальная производительность |
До 12 000 бутылок в час |
До 1200 бутылок в час |
До 3000 бутылок в час |
|
Диапазон диаметров шейки |
от 18 мм до 38 мм |
от 38 мм до 120 мм |
от 38 мм до 110 мм |
|
Максимальный диаметр бутылки |
105 мм |
320 мм |
180 мм |
|
Максимальная высота бутылки |
350 мм |
500 мм |
380 мм |
|
Подача воздуха низкого-давления |
от 0,8 до 1,0 МПа |
от 0,8 до 1,0 МПа |
от 0,8 до 1,0 МПа |
|
Подача воздуха под высоким-давлением |
от 2,8 до 3,5 МПа |
от 2,8 до 3,2 МПа |
от 2,5 до 3,0 МПа |
|
Требования к охлажденной воде |
от 10°С до 12°С, от 0,3 до 0,5 МПа |
от 10°С до 12°С, от 0,3 до 0,5 МПа |
от 10°С до 12°С, от 0,3 до 0,5 МПа |
|
Комплексная силовая установка |
от 22 кВт до 75 кВт |
от 18 кВт до 45 кВт |
от 25 кВт до 55 кВт |

При выборе машины для выдувного формования ПЭТ руководители предприятий и отделы закупок оценивают следующие технические критерии:
Геометрия бутылки и распределение материала
Контейнеры для газированных напитков: требуются конструкции основания Petaloid, способные выдерживать внутреннее давление 6,0 бар без потери зазора основания.
Упаковка для горячего-заполнения (от 85 до 92 C). Требуются специальные формы для термофиксации-с контролем температуры циркуляции масла (до 120 C) и конструкция панелей, устойчивых к вакууму-.
Контейнеры с широким-горлышком. Для размеров горлышка более 38 мм требуется увеличенный шаг печи и специальные зажимные оправки для преформ.
Согласование системы воздушного компрессора
На продувку под высоким-давлением приходится от 60 до 70 процентов общего потребления электроэнергии. Рассчитайте фактические требования к расходу воздуха (м3/мин) на основе объема баллона, целевого времени цикла и включения систем рекуперации воздуха, прежде чем определить размер безмасляных винтовых компрессоров-безмасляного-высокого давления или поршневых усилителей.
Эффективность замены пресс-формы
Модульные-конструкции пресс-форм сокращают время замены оснастки с 4 часов до менее 45 минут, сводя к минимуму время простоя на производственных линиях с несколькими-SKU.
Приложения
Линейные машины для выдувания и вытягивания ПЭТ обрабатывают контейнеры в различных отраслях промышленности:
Линии розлива напитков:Негазированная минеральная вода, газированные безалкогольные напитки (CSD), изотонические спортивные напитки, готовые-к-чаи (RTD) и горячие-фруктовые соки.
Пищевые масла и приправы:Квадратные, прямоугольные или круглые ПЭТ-бутылки емкостью от 500 мл до 5 литров со встроенными механизмами вставки ручки.
Упаковка для больших объемов воды:Многоразовые или одноразовые бутылки для охлаждения воды из ПЭТ/ПК емкостью от 3 до 5 галлонов.
Средства личной гигиены и бытовая химия:Бутылки для моющих средств, контейнеры для мыла для рук, бутылки для шампуней и фармацевтическая упаковка, требующие жестких допусков на горлышко для установки насоса.
Персонализация и объем поставки
Возможности настройки станков и инструментов
Нестандартная отделка горловины: не-стандартные диаметры горловины до 120 мм, перевернутые-верхние профили и защелкивающиеся-горлышки.
Интегрированная вставка ручек: автоматические механизмы вставки внешних пластиковых ручек в бутылки с пищевым маслом или водой объемом от 3 до 5 л во время цикла формования.
Формы для-отверждения: формы, оснащенные внутренними нагревательными каналами для горячего-упаковывания жидкостей.
Стандартный комплект поставки
Автоматический подъемник и расшифровщик преформ.
Модуль духовки для разогрева с многозонным-контролем нагрева.
Основная рама линейной выдувной машины.
Блок управления ПЛК с многоязычным промышленным сенсорным интерфейсом-.
Пневматический клапанный коллектор и блок фильтрации.
Дополнительное вспомогательное оборудование
Компрессор высокого-Масляного-нагнетательного воздуха (от 3,0 до 4,0 МПа).
Винтовой воздушный компрессор низкого-давления (от 0,8 до 1,0 МПа).
Осушитель воздуха, прецизионные фильтры и резервуары для хранения воздуха.
Промышленный водоохладитель (от 5 до 30 л.с.).
Многогнездные-выдувные формы из алюминия (7075-T6) или нержавеющей стали.
Часто задаваемые вопросы

Запросить цену
Запросите подробную техническую спецификацию, план компоновки линии «под ключ» или коммерческое предложение с учетом параметров вашего производства.
Техническая информация, необходимая для инженерной оценки:
Технические характеристики контейнера:Чертеж бутылки/файл 3D CAD, целевой объем (мл/л), размер горлышка (мм) и целевой вес бутылки (граммы).
Целевая мощность:Требуемая производительность в час (BPH) или ежемесячный объем производства.
Жидкая среда:Тип продукта (негазированная вода, газированная вода, пищевое масло, сок горячего-разлива, химия).